Soluciones de bombas de tratamiento para dosificación precisa

Todas las categorías

bomba de tratamiento

Una bomba de tratamiento es un dispositivo especializado para el manejo de fluidos diseñado para proporcionar dosificación precisa y rendimiento fiable en aplicaciones de tratamiento de agua, procesamiento químico e industriales. Este equipo esencial garantiza la inyección exacta de productos químicos, la gestión de aguas residuales y la transferencia de fluidos de proceso en diversos entornos operativos. La bomba de tratamiento funciona mediante tecnología avanzada de dosificación que mantiene caudales constantes al manipular productos químicos corrosivos, lodos abrasivos y condiciones exigentes de proceso. Los sistemas modernos de bombas de tratamiento incorporan controles digitales, capacidades de supervisión automatizada y variadores de frecuencia para optimizar el consumo de productos químicos y la eficiencia operativa. Estas bombas cuentan con una construcción robusta utilizando materiales resistentes a la corrosión, como acero inoxidable, PVDF y elastómeros especializados, capaces de soportar medios agresivos. La gama de bombas de tratamiento incluye bombas de diafragma, bombas peristálticas y bombas dosificadoras de pistón, cada una diseñada específicamente para requisitos de aplicación determinados. Entre sus características tecnológicas destacadas se encuentran los sistemas de amortiguación de pulsaciones, las capacidades de dosificación multicanal y las interfaces de supervisión remota que permiten el seguimiento en tiempo real del rendimiento. Los sectores que dependen de la tecnología de bombas de tratamiento incluyen plantas municipales de tratamiento de agua, fabricación farmacéutica, procesamiento de alimentos y bebidas, operaciones mineras y plantas de producción química. La bomba de tratamiento desempeña funciones críticas tales como el ajuste del pH, la dosificación de desinfectantes, la adición de coagulantes y la eliminación de nutrientes en aplicaciones ambientales. Con capacidades que van desde mililitros por hora hasta miles de galones por minuto, la bomba de tratamiento se adapta tanto a necesidades de laboratorio a pequeña escala como a grandes instalaciones industriales, ofreciendo soluciones escalables que satisfacen las demandas cambiantes de los procesos, manteniendo al mismo tiempo el cumplimiento normativo y los estándares de seguridad operativa.
Recomendaciones de nuevos productos

Invertir en una bomba de tratamiento de calidad ofrece importantes beneficios operativos que impactan directamente su resultado final y la confiabilidad del proceso. Obtiene una precisión exacta en la dosificación química, lo que elimina el desperdicio, reduce los costos de reactivos y garantiza una calidad constante del producto a lo largo de sus operaciones. La bomba de tratamiento ofrece una durabilidad excepcional en entornos agresivos, minimizando el tiempo de inactividad y los gastos de mantenimiento, además de prolongar la vida útil del equipo en comparación con soluciones de bombeo convencionales. Su instalación se beneficia de un funcionamiento energéticamente eficiente gracias al control de velocidad variable, que ajusta la salida de la bomba a la demanda real, reduciendo así el consumo eléctrico y disminuyendo significativamente los costos operativos. La bomba de tratamiento ofrece opciones versátiles de instalación con huellas compactas que se adaptan a la infraestructura existente sin necesidad de modificaciones extensas ni costosas actualizaciones de las instalaciones. Obtiene un rendimiento fiable en amplios rangos de caudal y condiciones de presión, manteniendo la estabilidad del proceso incluso ante condiciones variables de alimentación o cambios en los requisitos de la aplicación. Las características de seguridad integradas en los diseños modernos de bombas de tratamiento protegen a su personal contra la exposición a productos químicos y previenen vertidos ambientales mediante sistemas de detección de fugas y opciones de contención secundaria. Sus operaciones ganan flexibilidad gracias a procedimientos sencillos de calibración y acceso rápido para mantenimiento, lo que reduce el tiempo de servicio y mantiene los cronogramas de producción. La bomba de tratamiento se integra perfectamente con los sistemas de automatización, ofreciendo conectividad de datos que apoya estrategias de mantenimiento predictivo e iniciativas de optimización del proceso. Alcanza el cumplimiento normativo con mayor facilidad mediante documentación precisa, verificación de caudal y registros trazables de dosificación que satisfacen los permisos ambientales y las certificaciones de calidad. El valor a largo plazo proviene de una tecnología probada respaldada por redes de soporte integral, piezas de repuesto fácilmente disponibles y experiencia técnica que garantiza que su inversión en bombas de tratamiento genere retornos consistentes durante toda su vida útil operativa, adaptándose además a futuros cambios en el proceso y expansiones de capacidad.

Consejos prácticos

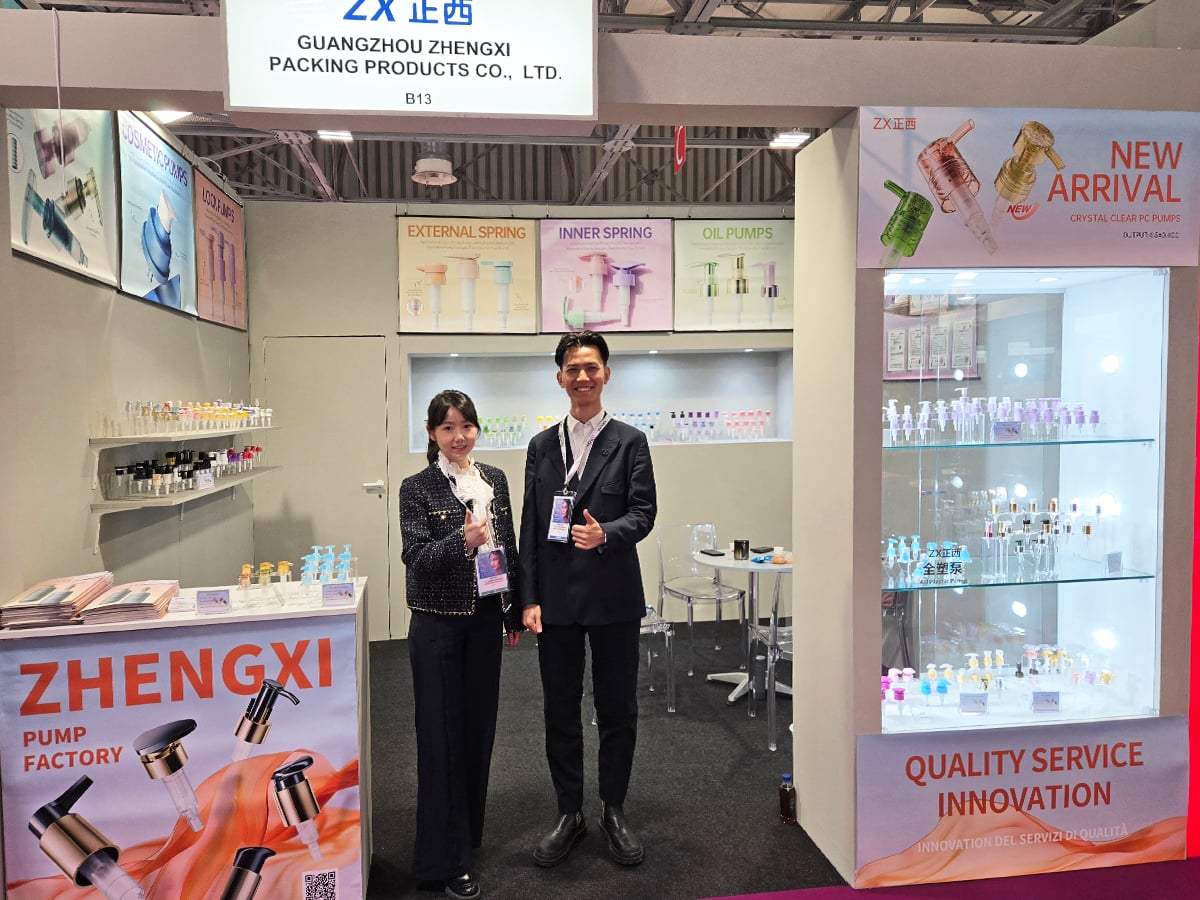
Zhengxi expuso con éxito en Cosmoprof Bologna 2026, presentando soluciones innovadoras de envasado de bombas y ampliando sus alianzas globales.

17

Jun

Zhengxi expuso con éxito en Cosmoprof Bologna 2026, presentando soluciones innovadoras de envasado de bombas y ampliando sus alianzas globales.

VER MÁS
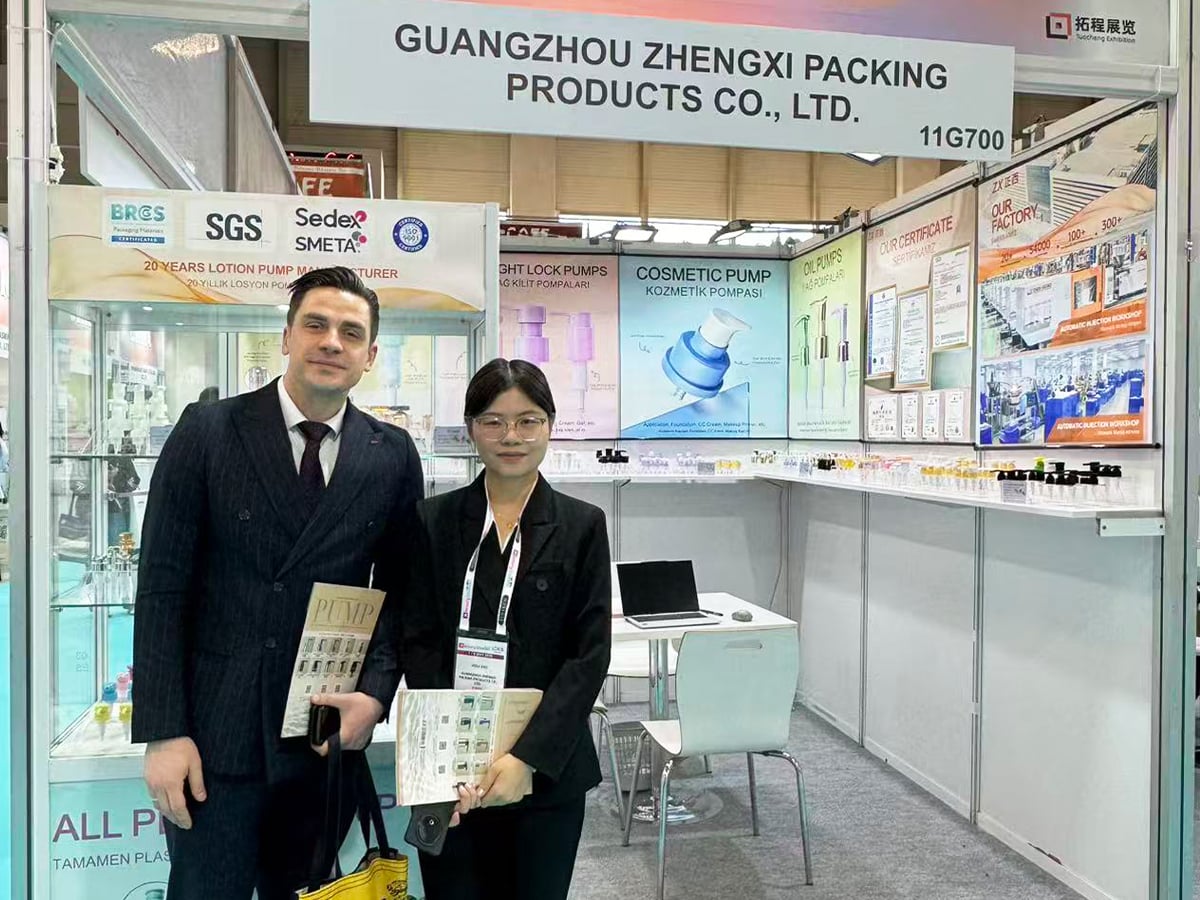
Participación exitosa: Zhengxi Packaging brilla en Beauty Istanbul 2026

17

Jun

Participación exitosa: Zhengxi Packaging brilla en Beauty Istanbul 2026

VER MÁS
¿Cuáles son los componentes internos de una bomba dosificadora de loción y cómo funciona?

30

Jun

¿Cuáles son los componentes internos de una bomba dosificadora de loción y cómo funciona?

VER MÁS
¿Cómo personalizar una bomba dosificadora con bloqueo a prueba de niños para cumplir con los requisitos de seguridad?

30

Jun

¿Cómo personalizar una bomba dosificadora con bloqueo a prueba de niños para cumplir con los requisitos de seguridad?

VER MÁS

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000

bomba de tratamiento

Precisión avanzada en la medición para dosificación química

Precisión avanzada en la medición para dosificación química

La bomba de dosificación ofrece una precisión excepcional en la dosificación gracias a una sofisticada tecnología de medición que mantiene la precisión del caudal dentro de un margen de más o menos un por ciento en todo el rango de operación. Esta notable precisión garantiza una utilización óptima de los productos químicos, eliminando el desperdicio por sobredosificación y los fallos del proceso por subdosificación, que comprometen la eficacia del tratamiento. Sus operaciones se benefician de un rendimiento repetible que mantiene condiciones de proceso constantes día tras día, reduciendo la variabilidad en la calidad del producto final o en los parámetros del efluente. Esta precisión se logra mediante mecanismos de desplazamiento cuidadosamente diseñados, componentes mecanizados con precisión y diseños avanzados de juntas que evitan las fugas internas. Las capacidades digitales de ajuste de la carrera permiten a los operadores afinar la salida en tiempo real, respondiendo instantáneamente a los cambios del proceso sin necesidad de ajustes mecánicos ni paradas del sistema. Las funciones integradas de verificación de calibración brindan confianza en la precisión de la dosificación mediante simples comprobaciones in situ que confirman el rendimiento sin requerir pruebas de laboratorio complejas. Esta precisión de medición se traduce directamente en ahorros de costos al optimizar el consumo de productos químicos costosos, al tiempo que garantiza que los objetivos del tratamiento se cumplan de forma constante, protegiendo su inversión tanto en equipos como en química de proceso.
Construcción resistente a la corrosión para una vida útil prolongada

Construcción resistente a la corrosión para una vida útil prolongada

La bomba de tratamiento incorpora materiales de alta calidad especialmente seleccionados para resistir productos químicos agresivos, condiciones extremas de pH y medios abrasivos que degradan rápidamente los equipos de bombeo convencionales. Los componentes en contacto con el fluido están fabricados con aleaciones de acero inoxidable de alta gama, fluoropolímeros avanzados y cerámicas técnicas que resisten el ataque químico de ácidos, bases, agentes oxidantes y disolventes comúnmente utilizados en los procesos de tratamiento. Esta construcción resistente a la corrosión prolonga considerablemente la vida útil del equipo, ofreciendo a menudo décadas de funcionamiento fiable en aplicaciones donde las bombas estándar fallan en cuestión de meses. Sus costos de mantenimiento disminuyen sustancialmente, ya que los intervalos entre reemplazos se alargan y las averías inesperadas pasan de ser acontecimientos habituales a eventos poco frecuentes. El diseño de la bomba de tratamiento incorpora sellos y juntas químicamente compatibles que mantienen su integridad incluso cuando están expuestos a fluctuaciones de temperatura y cambios en la concentración química a lo largo de los ciclos del proceso. La selección de materiales sigue exhaustivas directrices de compatibilidad que adaptan la construcción de la bomba a la química específica de la aplicación, garantizando un rendimiento y una durabilidad óptimos. Esta construcción robusta ofrece tranquilidad para la operación continua en aplicaciones críticas, donde la avería de la bomba genera pérdidas significativas de producción, riesgos ambientales o peligros para la seguridad que superan ampliamente los costos de reemplazo del equipo.
Conectividad inteligente y capacidades de monitoreo remoto

Conectividad inteligente y capacidades de monitoreo remoto

Los sistemas modernos de bombas para tratamiento incorporan funciones inteligentes de control y opciones de conectividad que transforman la dosificación básica de productos químicos en una herramienta optimizada de proceso basada en datos. Las interfaces digitales integradas permiten la supervisión en tiempo real de caudales, presiones de operación, frecuencias de embolada y volúmenes acumulados, lo que apoya el análisis del proceso y el seguimiento de su desempeño. Su instalación obtiene capacidades de acceso remoto mediante protocolos industriales de red, lo que permite verificar el estado de la bomba, realizar ajustes operativos y recibir notificaciones de alarmas desde salas de control centralizadas o dispositivos móviles ubicados en cualquier punto de su operación. La bomba para tratamiento se comunica con los sistemas de control supervisorio, registrando los datos de dosificación necesarios para cumplir con los requisitos regulatorios de documentación y respaldar los sistemas de gestión de calidad. Las funciones de mantenimiento predictivo registran las horas de funcionamiento, el número de emboladas y los parámetros de desempeño, identificando problemas incipientes antes de que ocurran fallas, lo que permite intervenciones programadas durante las ventanas planificadas de mantenimiento, en lugar de reparaciones de emergencia durante las jornadas productivas. Los diagnósticos avanzados integrados en el controlador de la bomba para tratamiento simplifican la resolución de incidencias al identificar condiciones específicas de fallo y guiar a los operadores en las acciones correctivas correspondientes. Esta conectividad inteligente permite a su equipo gestionar eficientemente múltiples instalaciones de bombas para tratamiento, optimizando el consumo de productos químicos en toda la instalación, mientras se mantienen registros detallados que demuestran el cumplimiento normativo y apoyan las iniciativas de mejora continua en la eficiencia del proceso y el desempeño ambiental.

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre
Nombre de la empresa
Mensaje
0/1000